Artykuł sponsorowany
Dlaczego zgodny rozmiar nie wystarcza, by część działała w myjce ciśnieniowej
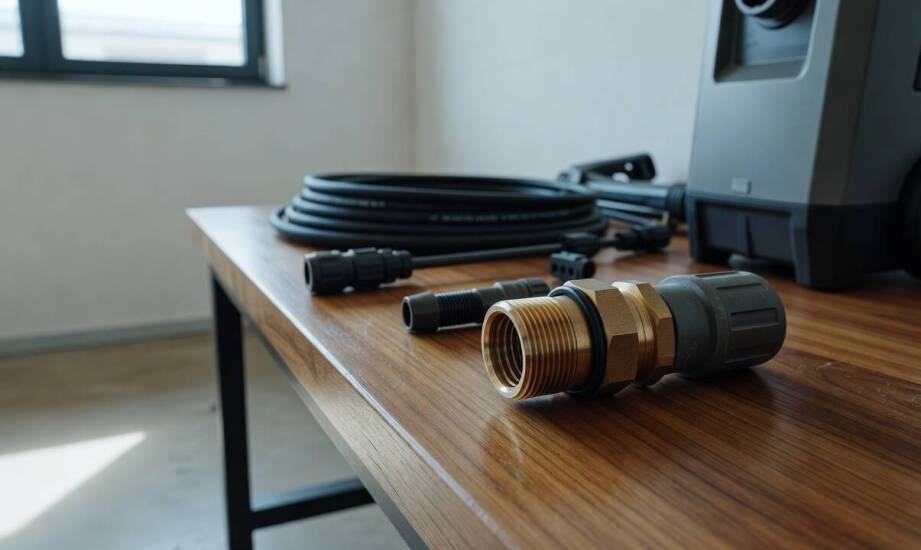
Wielu użytkowników poszukujących wymiennego elementu do myjki wysokociśnieniowej kieruje się wyłącznie wizualnym podobieństwem, rozmiarem gwintu lub ogólnym kształtem obudowy. Po zamontowaniu detalu często okazuje się jednak, że złącze nie wpina się do końca, woda przecieka na uszczelkach, a cały układ nie osiąga założonych parametrów pracy. Taka sytuacja dotyka zarówno osób myjących przydomowe podjazdy, jak i operatorów przemysłowych maszyn czyszczących. Prawidłowy dobór komponentów roboczych wymaga głębszej analizy technicznej. Identyfikacja odpowiedniego gwintu czy mechanizmu wtykowego to dopiero początek drogi do przywrócenia pełnej sprawności urządzenia. Zgodność wymiarowa samego króćca nie gwarantuje szczelności przy obciążeniach rzędu stu pięćdziesięciu barów.
Przeczytaj również: Czy warto zainwestować w tekstolit? Analiza kosztów i korzyści
Ewolucja złączy a weryfikacja kompatybilności urządzenia
Podstawowym kryterium podziału akcesoriów myjących jest rodzaj zastosowanego złącza roboczego, który mocno zmieniał się na przestrzeni lat. W starszych i podstawowych myjkach domowych z serii K2–K7 często spotyka się tradycyjny system Bayonet K. To klasyczne szybkozłącze bagnetowe wymaga wciśnięcia elementu i obrotu o dziewięćdziesiąt stopni. Taka konstrukcja dobrze sprawdza się przy niższych obciążeniach pompy. Z biegiem czasu producent wprowadził zmodernizowany system Quick Connect, oparty na wygodniejszym mechanizmie wtykowym z blokadą zatrzaskową. Kompatybilność zależy tu ściśle od konkretnej generacji oraz daty produkcji danego modelu maszyny. Oba domowe standardy nie łączą się ze sobą bez zastosowania dedykowanych przejściówek.
Przeczytaj również: Jak dbać o higienę i utrzymanie czystości po przeprowadzonej dezynfekcji?
W maszynach profesjonalnych z linii HD oraz HDS przez wiele sezonów dominował masywny gwint mosiężny M22x1,5. Jego poprawny montaż wymaga użycia siły dłoni lub klucza, co zapewnia sztywne połączenie przy ekstremalnych skokach ciśnienia. Nowsze profesjonalne agregaty wykorzystują już innowacyjny system EASY!Lock, łączący trwałość gwintu trapezowego z szybkością mocowania. Pełen obrót głowicy o trzysta sześćdziesiąt stopni wystarczy do trwałego zaryglowania przepływu wody. Starszy standard M22 nie pasuje do złączy EASY!Lock bez autoryzowanych adapterów sprzęgających.
Przeczytaj również: Kosze na śmieci z materiałów odpornych na warunki atmosferyczne – jakie wybrać?
Ogólna znajomość nazwy serii nie wystarcza do poprawnego wytypowania części. Kluczowym punktem odniesienia pozostaje numer modelu urządzenia, wygrawerowany na tabliczce znamionowej w formacie 1.xxx-xxx.0. Ten unikalny ciąg cyfr precyzyjnie określa fabryczną generację maszyny oraz listę dedykowanych gniazd. Opisy w ogólnodostępnych katalogach często pomijają drobne modyfikacje konstrukcyjne wprowadzane w kolejnych kwartałach produkcyjnych. Odczytanie dokładnego kodu z obudowy pozwala uniknąć kosztownej pomyłki podczas zamawiania wyposażenia.
Dopasowanie ciśnieniowe i materiałowe podzespołów
Wysokie ciśnienie tłoczenia wymusza stosowanie materiałów o ściśle kontrolowanej specyfikacji technicznej. Wąż wysokociśnieniowy musi odpowiadać nie tylko fizycznemu wejściu przy pompie, lecz także maksymalnemu obciążeniu roboczemu oraz temperaturze przepływającego medium. W maszynach podgrzewających wodę montuje się specjalnie zbrojone przewody zdolne wytrzymać ciągły kontakt z cieczą o temperaturze do 155°C. Zastosowanie standardowego oplotu z modelu zimnowodnego w gorącowodnym agregacie HDS błyskawicznie doprowadzi do rozerwania płaszcza osłonowego.
Dysze oraz lance wykonane z mosiądzu lub stali szlachetnej podlegają równie surowym rygorom wytrzymałościowym. Każda dysza posiada określoną średnicę otworu wylotowego, przeliczaną bezpośrednio na wydatek wody generowany przez krzywkę pompy. Zbyt ciasny otwór zdławi przepływ i przeciąży uszczelniacze tłoków, podczas gdy zbyt duży drastycznie obniży siłę uderzenia strumienia. Pistolet sterujący wymaga natomiast idealnie spasowanych uszczelnień typu o-ring. Mieszanka gumowa EPDM lub NBR musi odpowiadać konkretnej tolerancji gniazda zaworowego oraz profilowi używanej chemii. Ułamek milimetra luzu na styku powoduje wycieki, które obniżają skuteczność mycia i stwarzają zagrożenie dla obsługi.
Właściwe części do myjki ciśnieniowej najlepiej weryfikować na podstawie szczegółowych rozkładówek serwisowych przypisanych do numeru seryjnego maszyny. Autoryzowane punkty wsparcia technicznego, w tym krakowski AAT Renkar, podczas przeglądu sprzętu analizują dokumentację producenta przed doborem i montażem nowego podzespołu. Próba oszczędności poprzez zakup niesprawdzonych zamienników w starszych urządzeniach zazwyczaj kończy się usterką. Intensywna eksploatacja powiększa mikroszczeliny w korpusie, a tanie odpowiedniki rzadko utrzymują fabryczne wymiary. Klon wyglądający identycznie potrafi zablokować się w gwincie lub pęknąć przy pierwszym uderzeniu ciśnienia.
Bezpieczny dobór akcesoriów roboczych i komponentów zamiennych to proces wieloetapowy. Ogólna nazwa handlowa modelu umieszczona na froncie obudowy stanowi jedynie wstępną wskazówkę sprzętową. Solidną podstawą naprawy pozostaje weryfikacja kodu z tabliczki znamionowej, który bezbłędnie identyfikuje zastosowane w danym roczniku standardy połączeń. Świadomość konstrukcyjnych różnic między masywnym gwintem M22, mechanizmem EASY!Lock a szybkozłączami Quick Connect i Bayonet K pozwala odrzucić błędne elementy bez ryzyka uszkodzenia przyłączy. Montaż prawidłowo zidentyfikowanego węża, pistoletu czy lancy gwarantuje zachowanie nominalnej siły uderzenia strumienia oraz pełne bezpieczeństwo pracy. Zignorowanie parametrów termicznych lub ciśnieniowych prowadzi do nagłych awarii, nieszczelności bloku wodnego i powtarzających się przestojów sprzętu.
Kategorie artykułów
Polecane artykuły

Czy warto zainwestować w tekstolit? Analiza kosztów i korzyści

Ekonomiczna eksploatacja spiralnych przenośników w przemyśle spożywczym

Kiedy tańszy zamiennik w układzie hamulcowym i zawieszeniu jest rozsądnym wyborem, a kiedy ryzykiem
